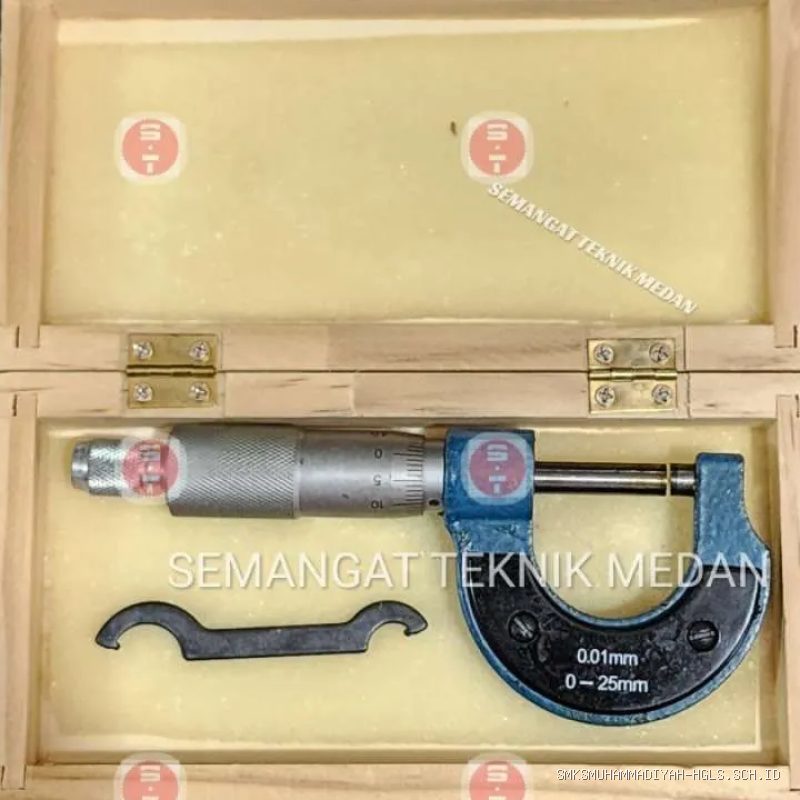
SMKSMUHAMMADIYAH-HGLS.SCH.ID – Mengukur diameter crankpin poros engkol menggunakan micrometer luar dilakukan dengan cara menjepitkan anvil dan spindle pada permukaan crankpin secara tegak lurus, lalu membaca skala utama dan skala nonius untuk mendapatkan nilai presisi keausan atau diameter standar.
Dalam dunia otomotif, poros engkol atau crankshaft merupakan komponen vital yang mengubah gerak naik turun piston menjadi gerak putar. Salah satu bagian paling kritis dari poros engkol adalah crankpin, yaitu tempat terpasangnya connecting rod. Pengukuran diameter crankpin yang akurat sangat penting untuk menentukan apakah komponen tersebut masih layak pakai, perlu dilakukan grinding (pembubutan ulang), atau harus diganti untuk mencegah kerusakan mesin yang lebih fatal.
Pentingnya Ketelitian dalam Pengukuran Crankpin
Ketelitian adalah kunci utama dalam perbaikan mesin. Jika diameter crankpin tidak diukur dengan benar, celah oli (oil clearance) antara crankpin dan bantalan (metal jalan) akan menjadi tidak sesuai. Celah yang terlalu sempit akan menyebabkan panas berlebih dan kemacetan, sementara celah yang terlalu longgar akan menimbulkan suara ketukan (knocking) dan penurunan tekanan oli yang drastis. Oleh karena itu, penggunaan micrometer luar dengan ketelitian 0,01 mm adalah standar wajib dalam praktik UKK (Uji Kompetensi Keahlian).
Peralatan yang Diperlukan
Sebelum melakukan pengukuran, pastikan peralatan dalam kondisi bersih dan terkalibrasi. Berikut adalah daftar peralatan utama yang harus disiapkan:
| No | Nama Alat | Fungsi Utama |
|---|---|---|
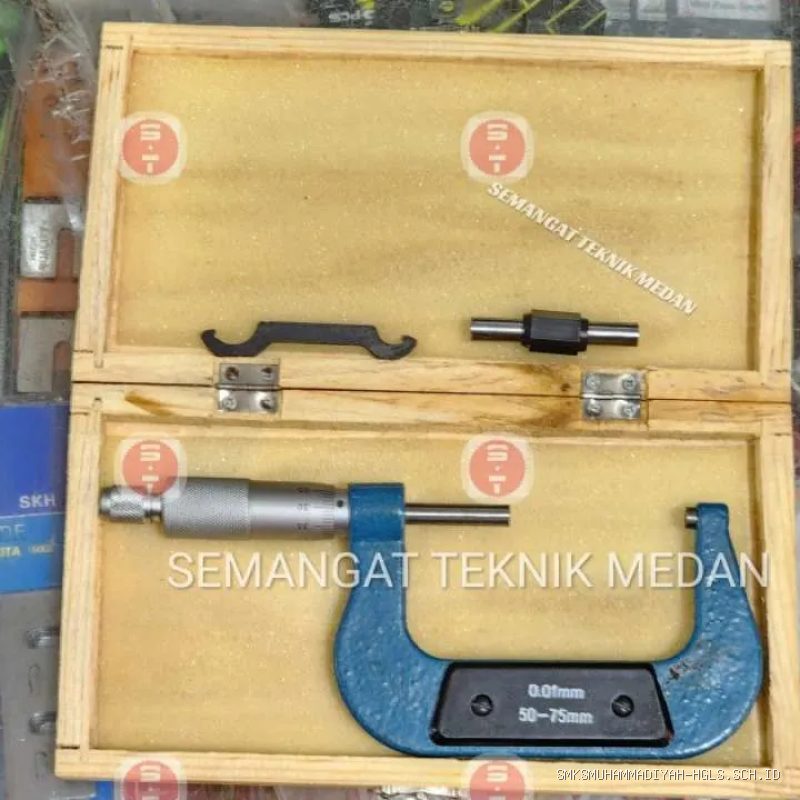
| 1 | Micrometer Luar (50-75mm) | Mengukur diameter crankpin dengan presisi tinggi. |
| 2 | Kain Lap (Majun) | Membersihkan kotoran dan oli dari permukaan crankpin. |
| 3 | Cairan Pembersih/Bensin | Menghilangkan sisa oli atau kerak agar pengukuran akurat. |
| 4 | Buku Manual (Service Manual) | Referensi data standar diameter crankpin pabrikan. |
Langkah-Langkah Mengukur Diameter Crankpin
Proses pengukuran harus dilakukan dengan prosedur yang benar untuk menghindari kesalahan pembacaan (error). Ikuti panduan praktis berikut ini:
- Bersihkan permukaan crankpin menggunakan kain lap bersih hingga tidak ada sisa oli atau kotoran yang menempel.
- Lakukan kalibrasi micrometer luar dengan memutar spindle hingga menyentuh anvil, pastikan garis nol pada thimble sejajar dengan garis skala utama.
- Buka spindle micrometer sedikit lebih lebar dari diameter crankpin yang diestimasi.
- Posisikan micrometer secara tegak lurus (90 derajat) terhadap sumbu crankpin untuk menghindari pengukuran miring yang menyebabkan hasil lebih besar dari aslinya.
- Putar ratchet stop pada ujung micrometer hingga terdengar bunyi “klik” sebanyak tiga kali untuk memastikan tekanan yang diberikan konstan.
- Baca nilai pada skala utama (sleeve) dan skala thimble, kemudian catat hasilnya.
- Lakukan pengukuran di tiga titik berbeda (sisi kiri, tengah, dan kanan) serta pada dua arah (vertikal dan horizontal) untuk mendeteksi adanya keausan tidak rata (taper atau oval).
Penyebab dan Tanda Kerusakan Crankpin
Kerusakan pada crankpin biasanya disebabkan oleh pelumasan yang buruk, penggunaan oli yang tidak sesuai spesifikasi, atau beban kerja mesin yang berlebihan dalam waktu lama. Tanda-tanda awal yang bisa dirasakan adalah munculnya suara kasar dari area blok mesin bagian bawah saat mesin berada pada putaran stasioner atau saat diberi beban.
Risiko mengabaikan hasil pengukuran adalah kerusakan permanen pada bantalan poros engkol. Jika permukaan crankpin sudah tergores dalam atau mengalami keausan melampaui batas servis (service limit), maka mengampelas permukaannya saja tidak akan cukup. Anda harus membawa poros engkol ke bengkel bubut untuk proses grinding dan menggunakan bantalan (metal) dengan ukuran undersize sesuai dengan hasil pembubutan tersebut.
Kesalahan Umum Saat Pengukuran
Kesalahan yang sering terjadi adalah tidak melakukan kalibrasi sebelum penggunaan. Mengukur dalam kondisi permukaan yang masih berminyak juga sering membuat hasil pembacaan menjadi tidak akurat karena adanya lapisan oli yang ikut terukur. Selain itu, memaksakan micrometer masuk ke crankpin tanpa menggunakan ratchet stop akan membuat spindle tertekan terlalu keras, yang berpotensi merusak akurasi alat ukur itu sendiri.
Selalu ingat untuk membandingkan hasil pengukuran Anda dengan data yang ada pada buku manual servis kendaraan terkait. Setiap tipe mesin memiliki batas limit keausan yang berbeda-beda. Jangan pernah berasumsi bahwa diameter crankpin semua mesin adalah sama.
FAQ (Pertanyaan Umum)
Q: Mengapa harus mengukur crankpin pada dua arah yang berbeda?
📷 Photo by shopee.co.id
A: Untuk mendeteksi keausan tidak rata atau ovalitas. Crankpin seringkali aus tidak merata karena tekanan pembakaran yang hanya terjadi pada satu sisi selama siklus kerja mesin.
Q: Apa yang harus dilakukan jika hasil pengukuran melebihi service limit?
📷 Photo by blibli.com
A: Jika hasil pengukuran melampaui batas yang diizinkan, poros engkol harus dilakukan proses grinding (bubut) dan menggunakan metal jalan dengan ukuran undersize (misalnya 0.25mm atau 0.50mm) agar celah oli kembali normal.
Q: Kapan waktu yang tepat untuk melakukan kalibrasi micrometer?
A: Kalibrasi wajib dilakukan setiap kali sebelum memulai pekerjaan pengukuran atau jika micrometer sempat terjatuh atau terkena benturan keras untuk memastikan akurasi tetap terjaga.
Dengan mengikuti prosedur yang sistematis dan menjaga kebersihan alat, Anda dapat melakukan pengukuran crankpin dengan hasil yang akurat. Ketepatan dalam tahap diagnosis ini adalah fondasi dari mesin yang awet dan performa yang optimal setelah proses perbaikan selesai dilakukan.
📷 Photo by blibli.com

Leave a Reply