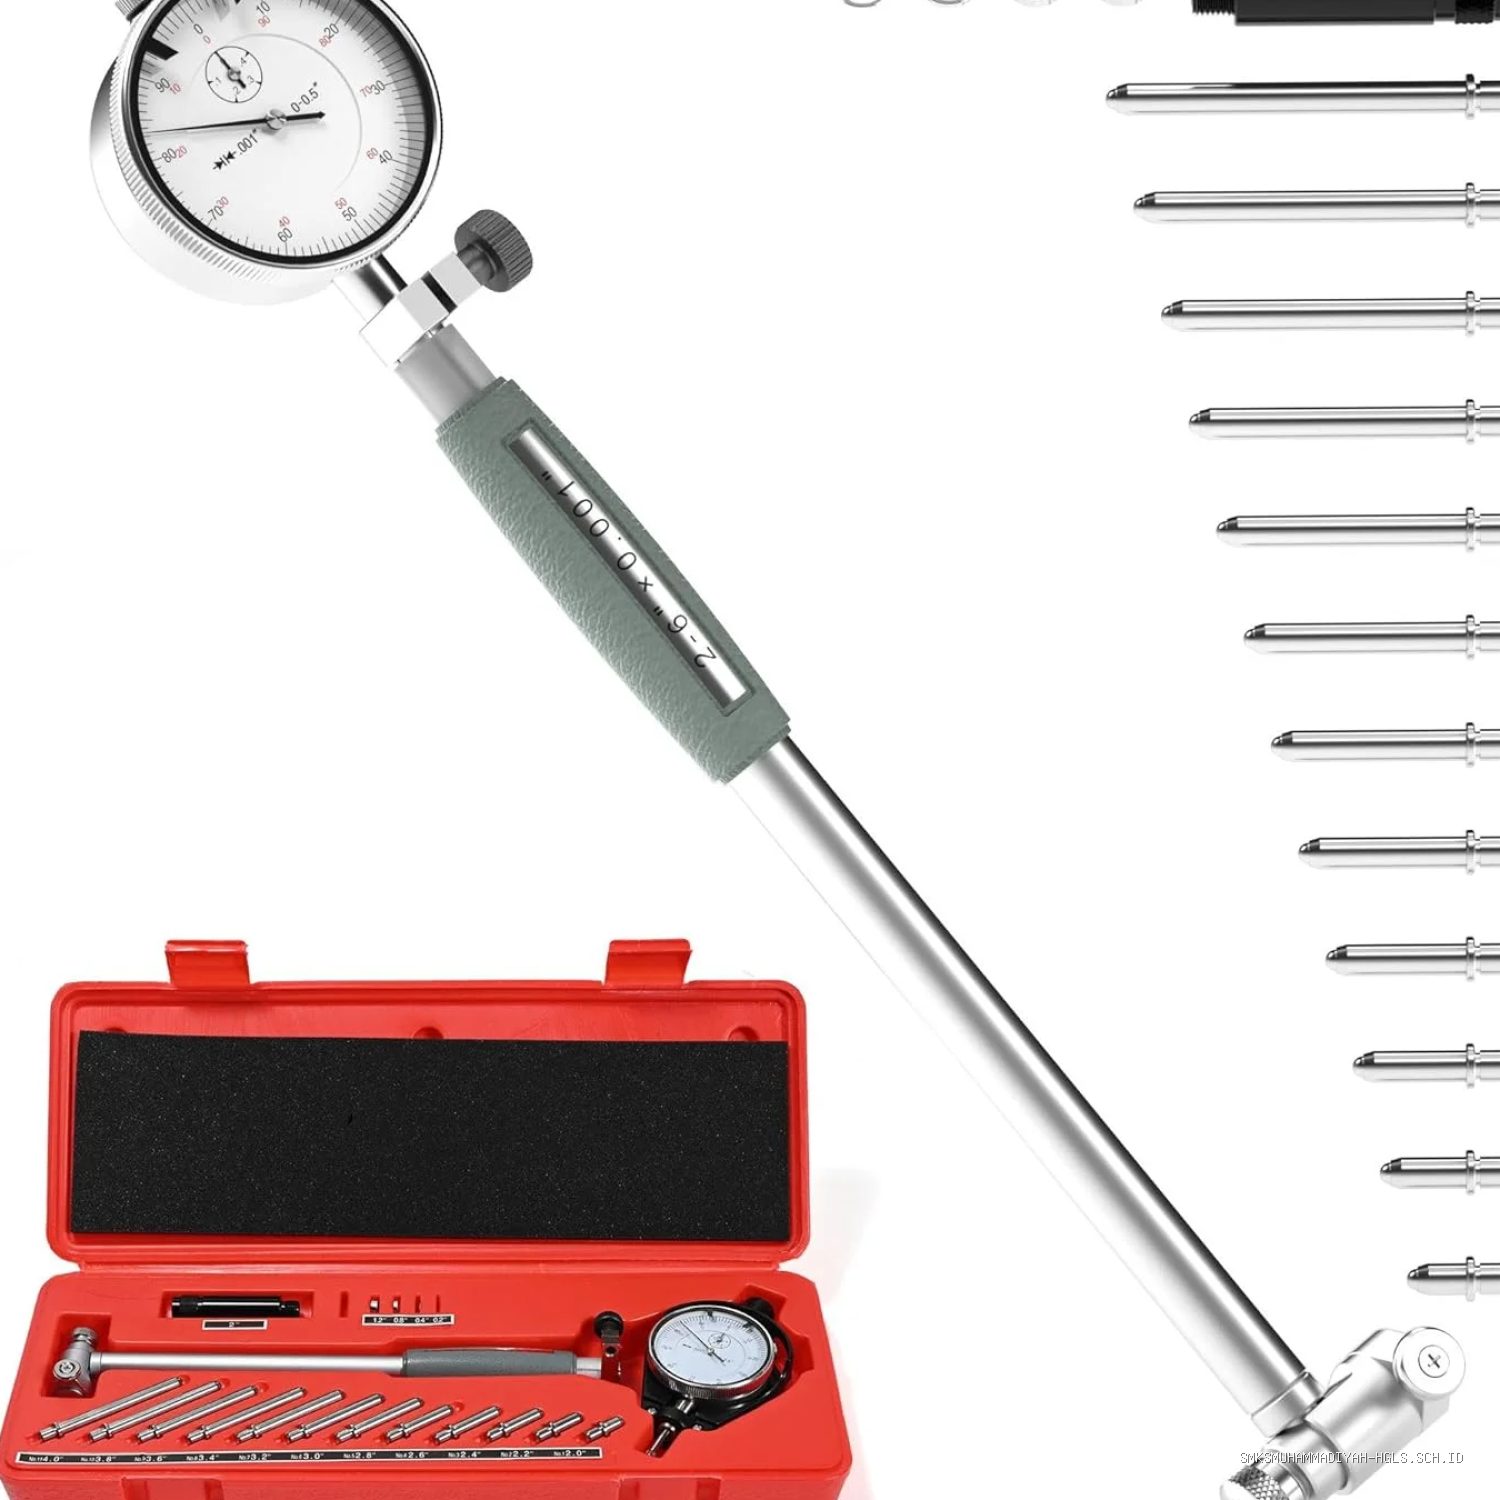
SMKSMUHAMMADIYAH-HGLS.SCH.ID – Mengukur keausan dinding silinder menggunakan bore gauge dilakukan dengan cara mengkalibrasi alat sesuai diameter standar silinder, lalu memposisikan alat di tiga titik kedalaman berbeda untuk mendapatkan selisih pembacaan sebagai data keausan aktual.
Dalam pelaksanaan Uji Kompetensi Keahlian (UKK) teknik otomotif, ketelitian pengukuran silinder menjadi penentu utama dalam memberikan rekomendasi perbaikan mesin. Kesalahan dalam pembacaan bore gauge sering kali berakibat pada penentuan oversize piston yang tidak akurat, yang pada akhirnya membuat mesin cepat panas atau kehilangan kompresi setelah dilakukan servis besar.
Persiapan Sebelum Pengukuran
Sebelum menyentuh blok silinder, pastikan kondisi lingkungan kerja bersih dari debu logam. Partikel kecil yang tertinggal di dinding silinder dapat memberikan bias pembacaan yang signifikan. Anda wajib menyiapkan alat ukur pendukung seperti mikrometer luar untuk mengkalibrasi bore gauge agar hasil pengukuran memiliki acuan yang valid.
Kesalahan umum yang sering dilakukan siswa adalah langsung menggunakan bore gauge tanpa melakukan kalibrasi ulang pada mikrometer sesuai dengan diameter standar silinder yang tertera pada buku manual servis kendaraan tersebut. Selalu periksa apakah jarum penunjuk pada bore gauge bergerak dengan lembut dan tidak tersangkut.
Tabel Standar Pengukuran Silinder (Contoh Umum)
| Titik Pengukuran | Posisi Pengukuran | Tujuan Analisis |
|---|---|---|
| Atas (Top) | 10mm dari bibir silinder | Mendeteksi keausan akibat ring piston |
| Tengah (Center) | Tengah langkah piston | Mendeteksi taper atau ketirusan |
| Bawah (Bottom) | 10mm dari batas bawah | Mendeteksi keausan dasar silinder |
Langkah Praktis Mengukur Keausan Silinder
- Bersihkan dinding silinder dengan kain majun bersih dan pastikan tidak ada sisa oli yang menggumpal agar hasil ukur presisi.
- Ukur diameter dalam silinder menggunakan jangka sorong untuk mendapatkan estimasi ukuran, lalu set mikrometer luar sesuai ukuran tersebut.
- Masukkan batang measuring point bore gauge ke dalam mikrometer luar yang sudah di-setting, lalu set jarum nol pada bore gauge tepat di posisi angka nol.
- Masukkan bore gauge ke dalam silinder secara tegak lurus, lakukan ayunan kecil pada gagang alat untuk mencari titik terkecil (titik balik jarum).
- Catat hasil penyimpangan jarum pada setiap titik (arah aksial dan arah radial) sesuai dengan tabel titik pengukuran di atas.
- Hitung selisih antara diameter standar dengan hasil pengukuran untuk menentukan apakah silinder masih dalam batas toleransi atau perlu re-boring.
Analisis Data Keausan
Setelah mendapatkan data, Anda harus memahami dua jenis keausan utama: ketirusan (taper) dan keovalan (out-of-round). Ketirusan adalah perbedaan diameter antara bagian atas dan bawah silinder. Sementara itu, keovalan adalah perbedaan diameter antara arah sejajar poros engkol dan arah tegak lurus poros engkol pada titik yang sama.
Jika hasil pengukuran menunjukkan angka di atas batas toleransi yang diizinkan pabrikan, maka silinder dinyatakan aus. Dalam konteks UKK, Anda harus menuliskan rekomendasi perbaikan, seperti melakukan oversize pada blok silinder atau mengganti liner jika keausan sudah melampaui batas maksimal oversize yang tersedia.
Tips Menghindari Kesalahan Pengukuran
Kesalahan posisi (miring) saat memasukkan bore gauge adalah penyebab utama data tidak konsisten. Selalu pastikan batang bore gauge tegak lurus dengan sumbu silinder. Lakukan pengukuran minimal dua kali pada setiap titik untuk memastikan data yang Anda ambil adalah data yang valid dan bukan karena kesalahan manusia (human error).
Selain itu, perhatikan suhu blok silinder. Jangan mengukur blok silinder yang baru saja selesai digunakan bekerja berat karena panas akan membuat logam memuai, sehingga hasil pengukuran menjadi tidak akurat. Biarkan mesin mencapai suhu ruang sebelum melakukan pengukuran formal.
FAQ Seputar Pengukuran Bore Gauge
Q: Mengapa jarum bore gauge tidak menunjukkan angka nol saat diukur pada mikrometer?
A: Hal ini terjadi karena kalibrasi awal tidak presisi atau terjadi pergeseran pada dial indicator. Pastikan mikrometer sudah terkunci dengan benar dan measuring point bore gauge berada tepat di tengah-tengah anvil mikrometer.
Q: Apa yang harus dilakukan jika hasil pengukuran menunjukkan angka yang sangat jauh dari spesifikasi standar?
A: Periksa kembali apakah pemilihan rod atau extension pada bore gauge sudah sesuai dengan diameter silinder. Jika sudah benar, kemungkinan besar blok silinder memang sudah mengalami keausan ekstrem dan memerlukan proses oversize atau sleeving ulang.
Q: Apakah arah pengukuran (aksial dan radial) wajib dilakukan?
A: Ya, sangat wajib. Pengukuran arah aksial dan radial diperlukan untuk mendeteksi keovalan silinder yang sering terjadi akibat gaya tekan piston yang tidak merata selama mesin beroperasi.
Dengan mengikuti prosedur teknis yang benar dan memahami setiap titik pengukuran, Anda akan mampu menyajikan data yang akurat selama UKK. Ketelitian dalam membaca skala pada dial indicator dan konsistensi dalam memposisikan alat adalah kunci utama keberhasilan seorang teknisi dalam mendiagnosis kondisi blok mesin.
📷 Photo by walmart.com

Leave a Reply